Las fallas de los envases rara vez empiezan en la etapa de formado. Comienzan mucho antes. Un envase termoformado puede verse perfecto una vez producido. Superficie transparente. Forma definida. Estructura estable. Sin embargo, durante el llenado, el sellado o el transporte, empiezan a aparecer problemas. Grietas en los puntos de tensión. Pérdida de transparencia. Espesor de pared desigual. Menor resistencia a la carga.
En ese punto, el problema ya no es el formado. Se remonta a la lámina plástica usada al principio. Ahí es donde realmente se define el desempeño. Por qué la calidad de la lámina influye directamente en los resultados del termoformado
El termoformado es un proceso de conversión. No crea el comportamiento del material. Lo revela.
Cuando las láminas se calientan y se estiran sobre los moldes, cualquier variación de las propiedades del material se hace visible. Las diferencias de espesor, humedad o viscosidad intrínseca influyen en cómo fluye y se distribuye el material.
En la práctica, las láminas plásticas para termoformado suelen tener entre 150 y 1000 micras y se suministran en rollos o en hojas cortadas, según la aplicación. Las variaciones dentro de este rango influyen directamente en cómo el material se calienta, se estira y se distribuye durante el formado, sobre todo en entornos de producción de alta velocidad.
Si la lámina no es regular, el envase formado hereda esa irregularidad. Esto se manifiesta como una distribución desigual de las paredes, menor resistencia estructural, distorsión óptica y puntos débiles localizados. En los envases de alimentos, no son defectos menores: afectan directamente la usabilidad, la seguridad y el desempeño en el anaquel.
Por qué los requisitos de grado alimentario lo hacen más crítico
Los envases para contacto con alimentos operan con expectativas más estrictas. La transparencia no es solo estética: permite ver el producto. La integridad estructural no es opcional: protege el producto durante el apilado y el transporte. La estabilidad del material asegura que el envase se desempeñe de forma regular a distintas temperaturas y condiciones de manipulación.
Cuando la calidad de una lámina plástica** varía, es más difícil cumplir estos requisitos.
A escala, incluso pequeñas variaciones pueden provocar mayores tasas de rechazo, un sellado irregular, menor atractivo en el anaquel y más daños al producto. Ahí es donde la calidad del material pasa de ser un detalle técnico a un tema de negocio.
Los tratamientos de superficie también influyen en el desempeño en esta etapa. Los recubrimientos antiempañantes ayudan a mantener la transparencia en la cadena de frío, mientras que los tratamientos antibloqueo y de silicona mejoran la manipulación y la separación de las láminas durante el procesamiento. Estos tratamientos influyen directamente tanto en la regularidad del formado como en la funcionalidad final. Los envases para contacto con alimentos también exigen cumplimiento normativo y trazabilidad. La composición del material, las condiciones de procesamiento y los datos por lote deben controlarse y documentarse para cumplir los requisitos regulatorios.
De la variabilidad del material al riesgo del envase
Los materiales reciclados, en especial el rPET, suman otra capa de complejidad. La materia prima puede variar según su origen, su procesamiento y su uso previo. Esto afecta la viscosidad intrínseca, los niveles de contaminación y el contenido de humedad. La viscosidad intrínseca cumple un papel clave: influye directamente en la resistencia del fundido, la transparencia y el comportamiento en el termoformado. Si la IV varía fuera de un rango controlado, la lámina puede volverse demasiado frágil o perder estabilidad estructural durante el formado.
Si no se controla, esta variabilidad se traslada a la producción de lámina. Y una vez que llega a la etapa de termoformado, el impacto se hace visible. El envase puede perder rigidez, desarrollar turbidez o menor transparencia, o fallar durante el formado o la manipulación. Sin regularidad a nivel de la lámina, el desempeño se vuelve impredecible.
Por qué el control de la extrusión define el desempeño de la lámina
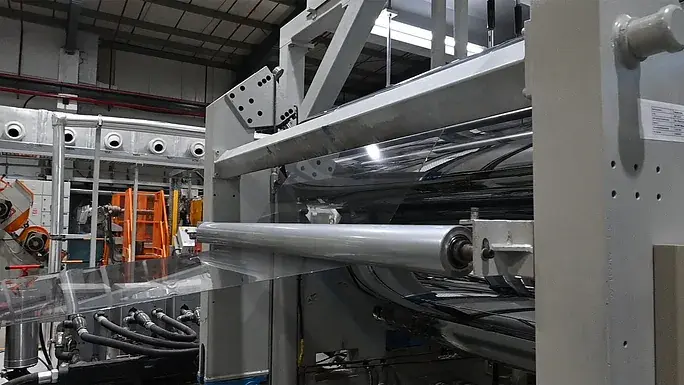
La extrusión de la lámina es donde se estabiliza el comportamiento del material. Esta etapa determina la uniformidad del espesor, el control de la humedad, el equilibrio de la viscosidad intrínseca y la calidad de la superficie. En la producción de gran volumen, incluso pequeñas desviaciones pueden repetirse en miles de unidades. En el caso del rPET en particular, la variabilidad del material de entrada hace imprescindible una extrusión controlada. Sin un control estricto de los parámetros de procesamiento, las irregularidades de espesor, de equilibrio de la IV y de calidad de superficie pueden trasladarse al formado y afectar el desempeño final del envase.
Cuando la extrusión está bien controlada, la lámina se comporta de forma predecible durante el formado. Se estira de manera pareja. Mantiene la transparencia. Conserva la resistencia estructural. Esto es lo que permite que el termoformado dé resultados repetibles.
WhyTermoformado: el desempeño depende del control aguas arriba
Es fácil evaluar el envase en la etapa final. Lo que se ve es el envase formado.
Pero para entonces, el resultado ya está decidido. El termoformado no puede corregir una lámina de mala calidad. Solo puede dar forma a lo que recibe.
Cuando las propiedades de la lámina son estables, el formado es uniforme, el espesor de pared es regular y la integridad estructural es fiable. Cuando no lo son, los defectos se repiten a escala, el desempeño varía de un lote a otro y aumentan los riesgos en la manipulación. Por eso el control aguas arriba importa más que la corrección aguas abajo.
De las etapas del proceso al desempeño a nivel de sistema
El desempeño del envase no lo crea una sola etapa. La preparación del material, la extrusión de la lámina y el termoformado están interconectados. Cada etapa influye en la siguiente. Cuando funcionan como procesos separados, la variabilidad aumenta. Cuando están alineados, la regularidad mejora. Ahí es donde la calidad de la lámina plástica pasa a ser parte de un sistema más amplio y no un insumo aislado.
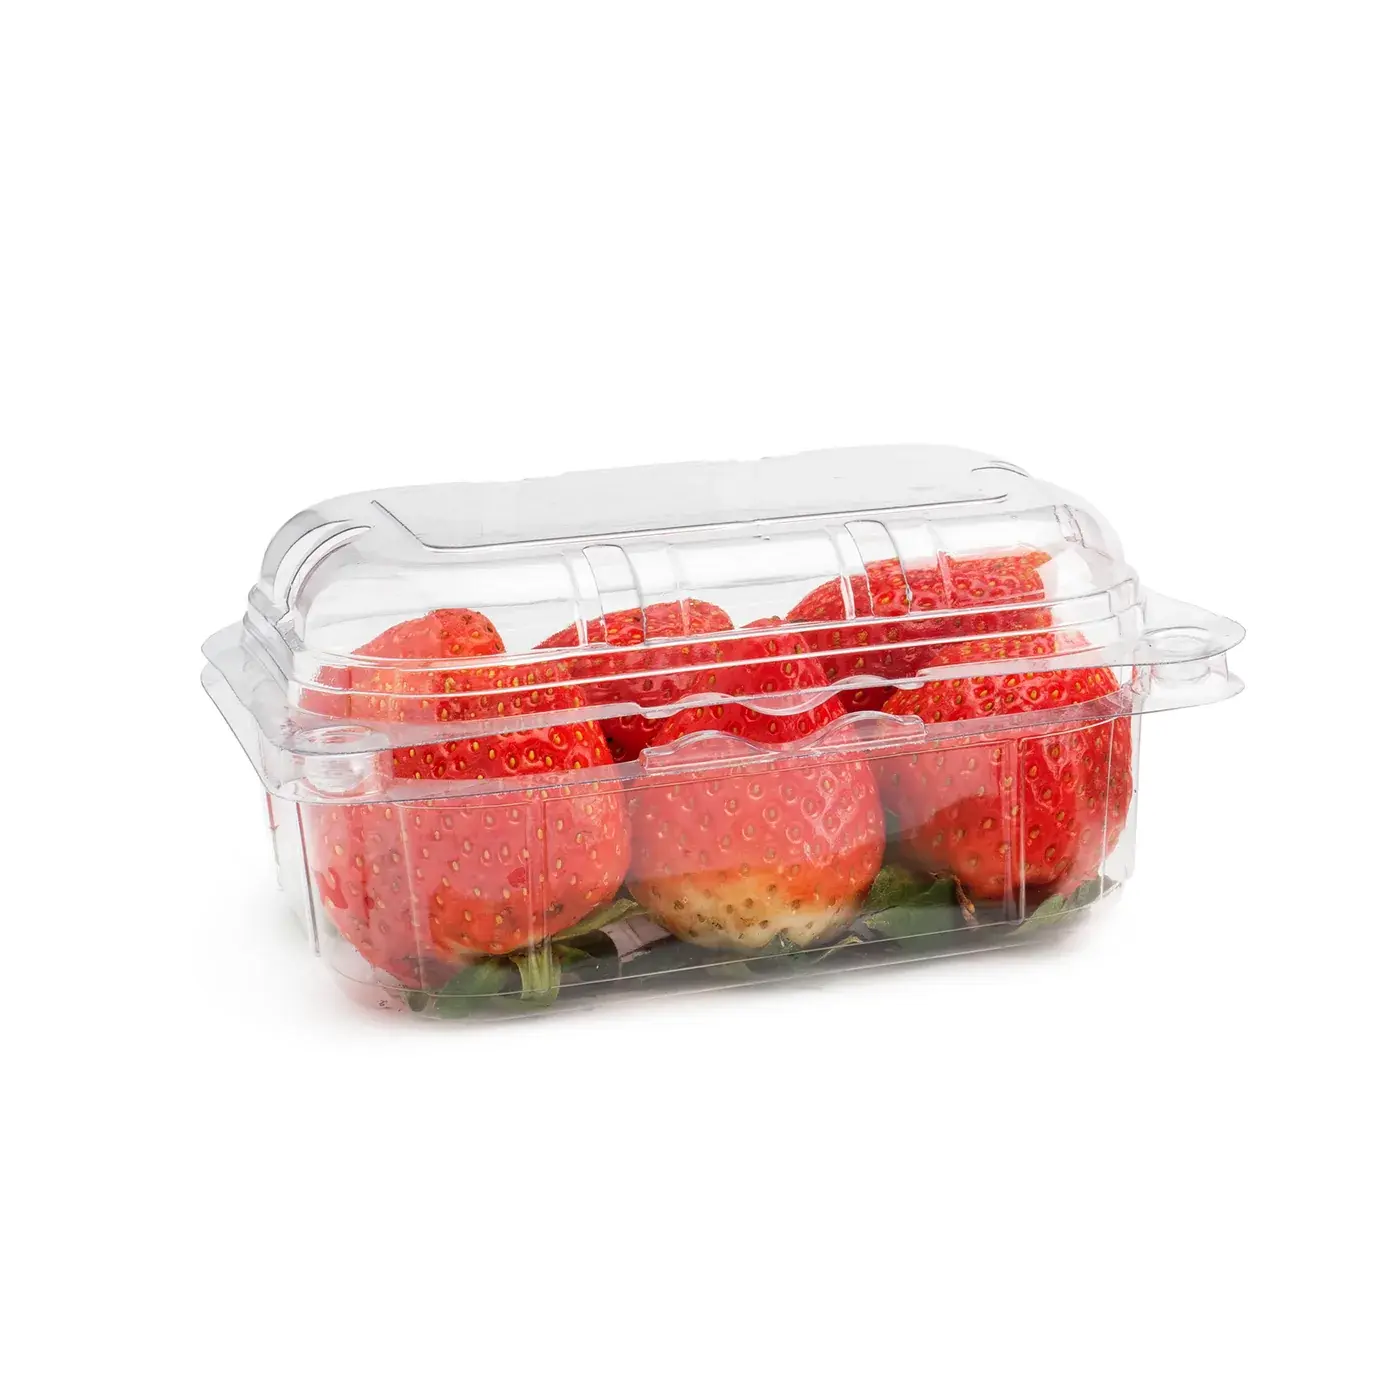
Un proceso conectado asegura que la regularidad del material llegue al formado, que la intención de diseño se traduzca en desempeño real y que los defectos se minimicen antes de multiplicarse. Esto es especialmente relevante en aplicaciones como bandejas para alimentos, canastillas para frutas y hortalizas frescas y envases blíster, donde la transparencia, la resistencia y la regularidad dimensional son fundamentales. En cada caso, la calidad de la lámina determina directamente la fiabilidad del envase a escala.
Por qué esto importa en las cadenas de suministro reales
En los envases de alimentos, el desempeño se pone a prueba fuera de la fábrica. Los envases se apilan, se transportan, se manipulan y se exhiben. Sufren presión, cambios de temperatura y movimientos repetidos. Si la base del material es débil, estas condiciones la exponen rápidamente.
Esto puede provocar daños al producto durante el transporte, una vida útil más corta por una estructura comprometida, más devoluciones o rechazos y la pérdida de confianza de los minoristas. Lo que empieza como un problema de material se convierte en un problema de la cadena de suministro.
Por qué las decisiones de envase se trasladan aguas arriba
Hay un cambio visible en la forma de evaluar los envases. En lugar de enfocarse solo en el producto final, los compradores miran cómo se fabrica. La regularidad del material, el control del proceso y la integración del sistema se están convirtiendo en factores de decisión clave. Esto es especialmente relevante en aplicaciones de grado alimentario, donde el desempeño y el cumplimiento deben ir de la mano.
En este contexto, la calidad de la lámina plástica** ya no es un factor de fondo. Es un motor principal de la fiabilidad del envase.
Conclusión: de la calidad de la lámina al desempeño del envase
Los envases termoformados no fallan por sí solos. Reflejan la calidad del material con el que empiezan. Cuando las propiedades de la lámina están controladas, el envase se desempeña como se espera. Cuando no lo están, los problemas aparecen en el formado, la manipulación y la distribución.
En AVI Global Plast, esto se aborda con un enfoque integrado en el que el procesamiento del material, la extrusión de la lámina y el termoformado funcionan como un sistema conectado. Esto asegura que la calidad de la lámina se traduzca directamente en un desempeño regular del envase. El resultado es sencillo: envases fiables, un comportamiento predecible y menos riesgo a lo largo de la cadena de suministro.
FAQs
¿Qué papel cumple lalámina plásticaen los envases termoformados? Es el material base que determina cómo se forma el envase, cómo se desempeña y cómo se comporta en condiciones reales.
¿Por qué importa la regularidad del espesor de la lámina? Asegura una distribución uniforme de las paredes, que influye directamente en la resistencia y la durabilidad.
¿Cómo influye el material reciclado en la calidad de la lámina? Las variaciones del insumo reciclado pueden afectar la viscosidad, la transparencia y el comportamiento en el formado si no se controlan adecuadamente.
¿Puede el termoformado corregir una lámina de mala calidad? No. El termoformado solo da forma al material. No puede corregir las irregularidades presentes en la lámina.
¿Por qué es importante la integración de procesos en la fabricación de envases? Porque reduce la variabilidad entre etapas y asegura un desempeño regular de una producción a otra.
Conozca cómo AVI Global Plast asegura una calidad regular de la lámina plástica para ofrecer envases termoformados de grado alimentario fiables en las cadenas de suministro mundiales.