Introducción: por qué fallan los envases de fresas en las cadenas de suministro reales
Las fresas no se pierden en el campo. Se pierden en el transporte. Unas horas de compresión durante el traslado, un preenfriamiento desigual o la humedad atrapada dentro del envase pueden acelerar el ablandamiento y la condensación. Lo que empieza como un problema menor de manipulación se convierte rápidamente en una pérdida de calidad visible cuando la fruta llega al comercio minorista. Para exportadores y minoristas, esto afecta directamente los costos, la rotación del inventario y la presentación en el anaquel en las cadenas de suministro de frutas y hortalizas frescas. Se espera que el envase evite estos resultados. Debe proteger la fruta, manejar el flujo de aire y mantener la transparencia, y a la vez cumplir las metas de contenido reciclado. Esto plantea una pregunta práctica: ¿pueden los clamshells para fresas de rPET al 100% desempeñarse de forma regular en las cadenas de suministro mundiales?
Por qué es difícil lograr rPET de grado alimentario
El PET reciclado no es un material uniforme. El PET posconsumo lleva residuos de su uso anterior, como restos orgánicos, productos químicos de limpieza y adhesivos de etiquetas. Incluso después del lavado, algunos contaminantes quedan incrustados en la matriz del polímero. En las aplicaciones de contacto con alimentos, esto crea una barrera de cumplimiento. Marcos regulatorios como los de la EFSA y la FDA exigen procesos de descontaminación validados antes de que el PET reciclado pueda usarse en contacto directo con alimentos. El lavado convencional elimina las impurezas superficiales, pero no los contaminantes absorbidos en la estructura del polímero. Por eso, históricamente, gran parte del PET reciclado se usó en fibras o en aplicaciones no alimentarias. La limitación no ha sido el reciclaje en sí, sino lograr una pureza regular a escala para los envases de rPET de grado alimentario.
Qué es la tecnología Starlinger deCON y cómo funciona
La tecnología deCON de Starlinger resuelve esta limitación mediante un proceso de descontaminación térmico y al vacío controlado. Las escamas de PET reciclado se someten a condiciones definidas de temperatura, presión y tiempo de permanencia dentro de reactores. En estas condiciones, los contaminantes migran desde el interior de la matriz del polímero hacia la superficie y se eliminan. El proceso sigue principios de descontaminación por difusión y se valida con contaminantes sustitutos en condiciones de ensayo controladas, para demostrar la eficiencia de eliminación y asegurar el cumplimiento para el contacto con alimentos. Además de descontaminar, el proceso estabiliza propiedades del material como la viscosidad intrínseca, que influye directamente en el comportamiento del rPET en el termoformado. Esto hace que el material resultante sea apto para aplicaciones de contacto con alimentos y esté listo para convertirse en formatos de envase como los clamshells termoformados para fresas. Sin embargo, la pureza del material por sí sola no garantiza el desempeño del envase.
De la descontaminación al desempeño: el vínculo del proceso
Para lograr envases fiables, la tecnología deCON asegura la eliminación de contaminantes y la pureza del insumo, la extrusión de lámina estabiliza la viscosidad, la humedad y el espesor, y el termoformado convierte la regularidad del material en envases funcionales. Estas etapas son interdependientes. Cuando se gestionan como un sistema conectado, crean un camino directo desde el insumo reciclado hasta un desempeño de envase repetible.
Por qué la regularidad del material se convierte en el verdadero desafío
Una vez que el PET reciclado entra en producción, la variabilidad pasa a ser el principal riesgo. Las diferencias de viscosidad intrínseca, comportamiento del fundido o humedad afectan cómo se comporta el material durante la extrusión de lámina y el termoformado. En la práctica, esto se traduce en un espesor de pared desigual, menor transparencia o un formado quebradizo. Estos resultados afectan la resistencia al apilado, la fiabilidad de la bisagra y la capacidad del envase de soportar la manipulación a lo largo de la cadena de suministro. Con niveles de contenido reciclado más altos, estos riesgos aumentan, salvo que el control del proceso mejore en la misma proporción.
El papel de la extrusión de lámina en el control del comportamiento del rPET
La extrusión de lámina determina si se logra la regularidad del material. En la producción de gran volumen, pequeñas desviaciones de viscosidad o temperatura se traducen en defectos de formado recurrentes. Esto hace que el control de la extrusión sea fundamental cuando se trabaja con altos niveles de contenido reciclado. En AVI Global Plast, esta etapa se gestiona dentro de un sistema de fabricación totalmente integrado, con una planta de producción de 300.000 pies cuadrados, una capacidad anual de lámina de PET de 24.000 toneladas y 8 líneas de termoformado de alta velocidad que atienden a clientes de más de 30 países en 6 continentes. La viscosidad intrínseca se monitorea en línea y se corrige en tiempo real, mientras que los sistemas automáticos de control de espesor mantienen tolerancias estrictas entre producciones, normalmente dentro de rangos estrechos de nivel micrométrico. Los ajustes del proceso en tiempo real reducen la variación entre lotes. Como la extrusión, el herramental y el termoformado se gestionan en el mismo sistema, se reduce la variabilidad entre etapas. Esto asegura un comportamiento predecible del material antes de empezar el formado y evita las irregularidades que suelen verse cuando estos procesos se reparten entre distintos proveedores.
Por qué el desempeño del termoformado determina la fiabilidad del envase
El termoformado convierte la lámina en envases funcionales, y es donde la variación se hace visible. Cualquier irregularidad en la calidad de la lámina se traduce directamente en defectos en todos los lotes, como una distribución desigual de las paredes, menor transparencia o debilidad estructural. Estos defectos se repiten a escala y afectan el desempeño durante el apilado, el transporte y la manipulación. Cuando la calidad de la lámina está controlada, el termoformado logra una distribución uniforme de las paredes, una transparencia óptica regular y una bisagra y una resistencia estructural fiables. En los envases clamshell para fresas, esto es fundamental. El envase debe mantener su resistencia estructural bajo carga y, al mismo tiempo, permitir el flujo de aire y conservar la visibilidad. El desempeño en esta etapa determina si el envase rinde en las condiciones logísticas reales.
Por qué el clamshell para fresas sigue siendo el formato dominante
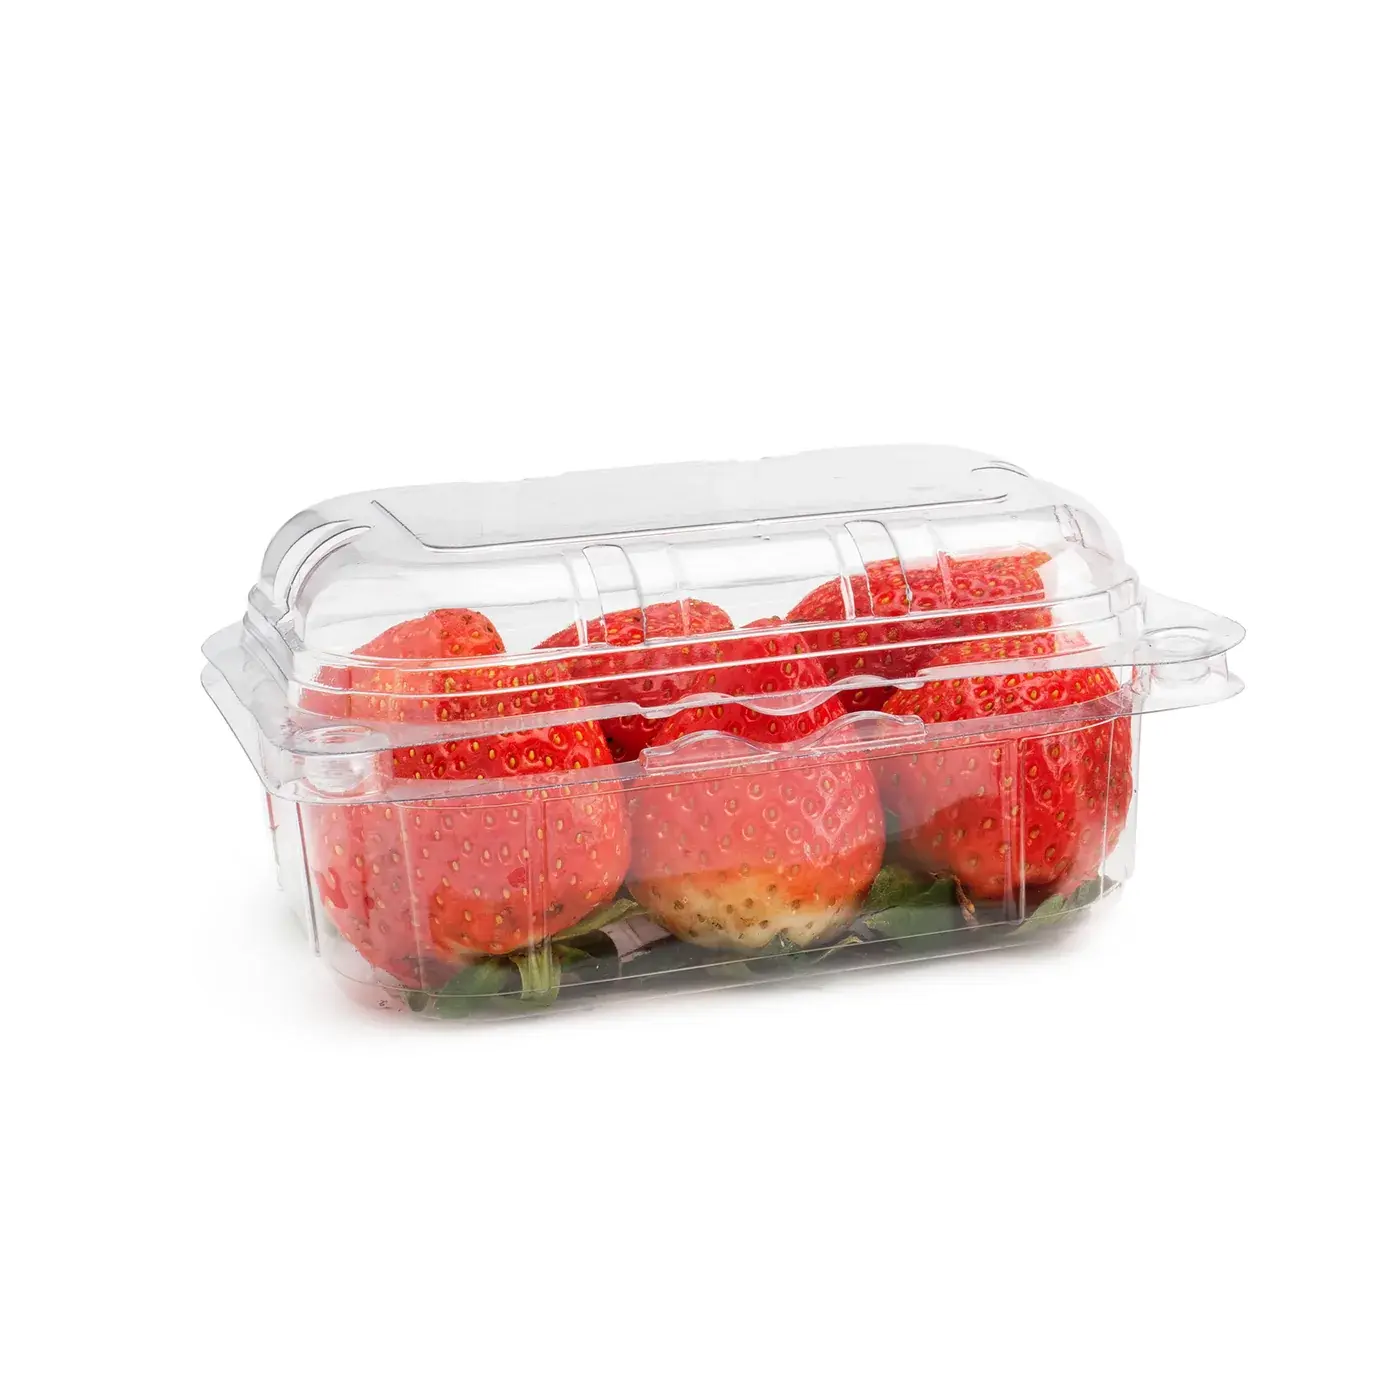
El uso continuo del clamshell para fresas se debe a su desempeño funcional. Las paredes rígidas protegen la fruta durante el apilado. Las aberturas de ventilación favorecen el flujo de aire durante el preenfriamiento y el almacenamiento en la cadena de frío, lo que ayuda a manejar la condensación. Las superficies transparentes permiten revisar el producto sin abrir el envase. Estas características funcionan en conjunto. Eliminar o debilitar una afecta el desempeño general. Mejoras de diseño como una geometría de ventilación controlada y estructuras de menor calibre permiten reducir material sin comprometer la resistencia. Este equilibrio entre protección, flujo de aire y eficiencia explica por qué el formato sigue siendo ampliamente usado en las cadenas de suministro mundiales de frutas y hortalizas frescas.
¿Puede el rPET al 100% reemplazar al PET virgen en el termoformado?
Las dudas sobre el rPET al 100% se basan en desafíos reales de producción. Sin una descontaminación y un procesamiento controlados, el material reciclado puede causar pérdida de transparencia, menor rigidez y un comportamiento de formado irregular. Estos riesgos aumentan con niveles de contenido reciclado más altos. Cuando un insumo de alta pureza obtenido con la tecnología Starlinger deCON se combina con una extrusión y un termoformado controlados, estas limitaciones pueden resolverse. En esas condiciones, los clamshells para fresas de rPET al 100% pueden ofrecer una integridad estructural, una transparencia óptica y un desempeño en el termoformado comparables a los del PET virgen. El factor determinante no es solo el material, sino el sistema con el que se procesa.
Las decisiones de envase pasan del material al sistema
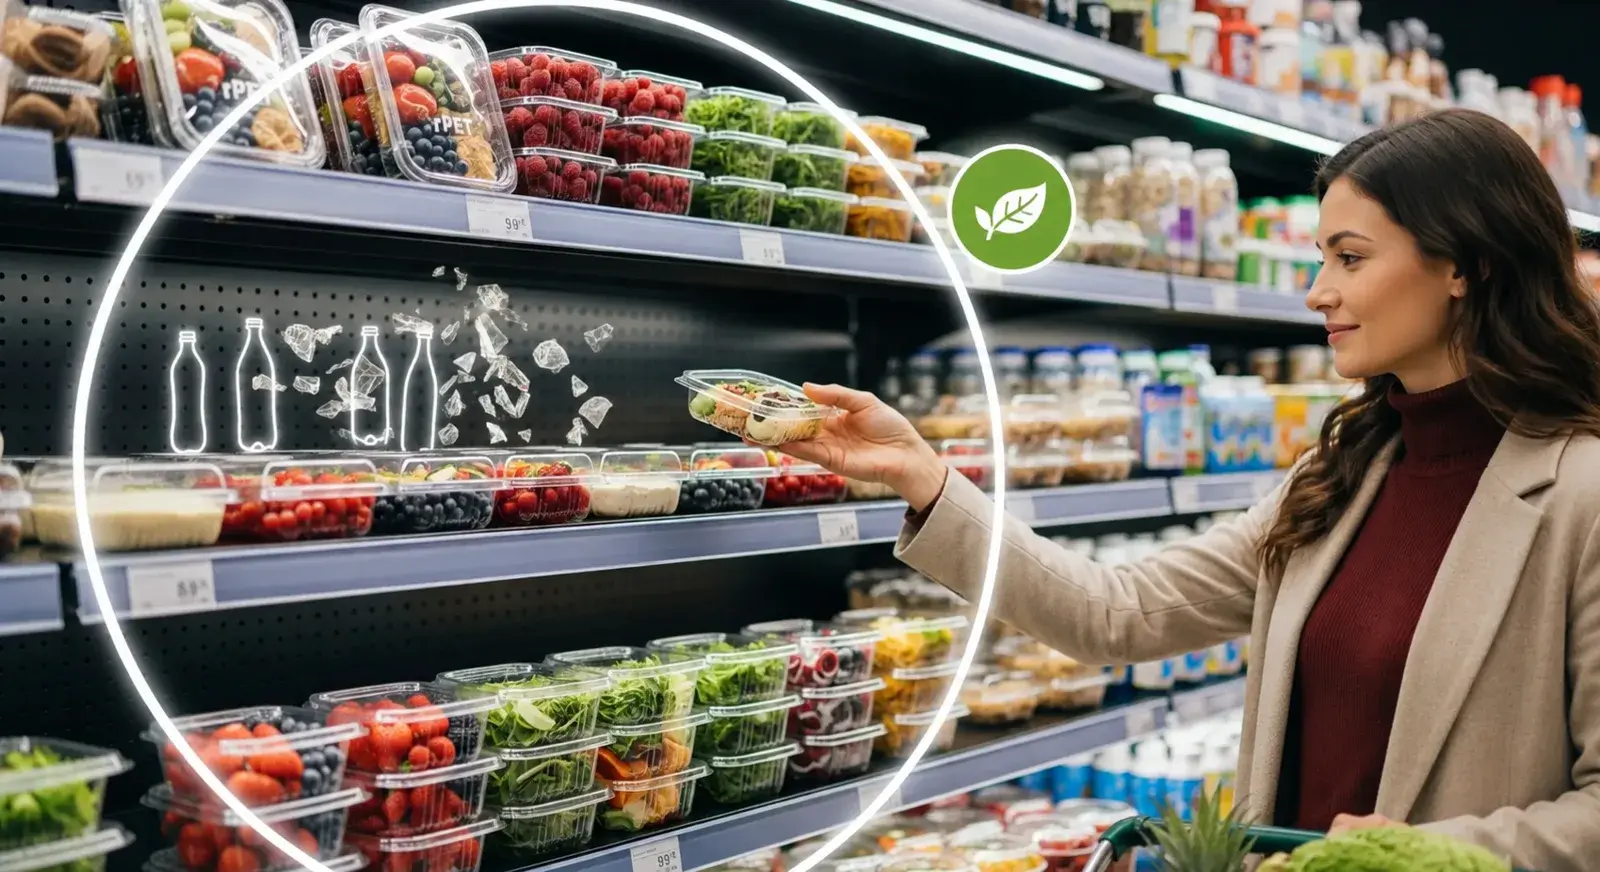
La transición a los envases reciclados ya no es un ejercicio de sustitución de materiales. Es una decisión a nivel de sistema en la que la descontaminación, la extrusión, el formado y el diseño funcionan juntos. En los envases de frutas y hortalizas frescas, esto tiene un impacto comercial directo. Un mal desempeño del envase aumenta el deterioro y las pérdidas de producto, lo que anula el beneficio del contenido reciclado. Un sistema controlado permite lograr ambos objetivos: menor dependencia del plástico virgen y una protección regular de los productos perecederos.
Conclusión: del contenido reciclado al desempeño repetible
La viabilidad de los clamshells para fresas de rPET al 100% ya no está en duda. Tecnologías como Starlinger deCON resolvieron la barrera del cumplimiento para grado alimentario. El foco ahora pasó a la regularidad. El desafío no es lograr el desempeño una vez, sino repetirlo entre lotes, líneas de producción y cadenas de suministro. En AVI Global Plast, esto es posible gracias a la escala, el control de procesos y la integración, que combinan rPET de grado alimentario, extrusión de precisión y termoformado de alta velocidad dentro de un mismo ecosistema de fabricación. El resultado es medible: un desempeño de envase regular, menor riesgo de deterioro y un suministro fiable en las cadenas de suministro mundiales de frutas y hortalizas frescas.
Preguntas frecuentes
¿Es seguro el rPET al 100% para envases de alimentos?Sí. Cuando se procesa con tecnologías de descontaminación validadas como Starlinger deCON y se produce en condiciones controladas, el rPET cumple los requisitos de la EFSA y la FDA para aplicaciones de contacto directo con alimentos.
¿Cómo elimina los contaminantes la tecnología Starlinger deCON?Combina calor, vacío y un tiempo de permanencia controlado para permitir la eliminación por difusión de los contaminantes presentes dentro de la estructura del polímero de PET.
¿Puede el rPET igualar al PET virgen en el termoformado?Sí. Cuando la viscosidad intrínseca, la humedad y las condiciones de extrusión están estrictamente controladas, el rPET puede ofrecer un desempeño en el termoformado comparable al del PET virgen.
¿Qué es la viscosidad intrínseca del PET y por qué importa?La viscosidad intrínseca refleja el peso molecular e influye directamente en la resistencia, la transparencia y el comportamiento en el termoformado. Una viscosidad intrínseca estable es necesaria para un desempeño de envase regular.